Устройство сэндвич-панели и выбор материалов
Сэндвич-панель состоит из двух наружных облицовок и расположенного между ними теплоизоляционного сердечника. Облицовки защищают утеплитель от влаги и механических воздействий, а также придают изделию жёсткость. Сердечник снижает теплопередачу и влияет на массу панели, её звукоизоляционные характеристики и поведение при пожаре. Кромки формируют с замковым соединением, которое помогает стыковать элементы и уменьшать продувание швов. Подробная информация есть по ссылке Забор Еврожалюзи
Для облицовок обычно применяют тонколистовую сталь с цинковым и полимерным защитными слоями. В ряде конструкций толщина стального листа составляет около 0,4–0,7 мм; конкретный параметр зависит от назначения панели и проектных требований. Сердечник делают из минеральной ваты, пенополистирола или пенополиуретана. Эти материалы различаются теплопроводностью, плотностью, влагостойкостью и реакцией на нагрев, поэтому их нельзя считать взаимозаменяемыми без проверки характеристик изделия.
Функции облицовок и теплоизоляционного сердечника
Профилирование создаёт рёбра и формирует геометрию листов. Рельеф повышает сопротивление облицовки изгибу, а профиль кромок задаёт форму замка. Минеральная вата состоит из волокнистой структуры, пенополистирол — из вспененных гранул, пенополиуретан — из ячеистого полимера. Теплоизоляционные свойства зависят не только от вида утеплителя, но и от его толщины, плотности, однородности и отсутствия пустот.
Свойства клеевых составов и защитных покрытий
Клеевой состав соединяет металл с сердечником и должен быть совместим с обеими поверхностями. Для двухкомпонентного полиуретанового клея смешивают полиольную и изоцианатную части; соотношение компонентов и время отверждения задаются технической документацией состава. Клей распределяют равномерно, поскольку пропуски создают зоны слабого сцепления. Защитное покрытие металла предохраняет сталь от коррозии, однако царапины и перегрев при обработке могут нарушить его целостность.
Этапы производства сэндвич-панелей
Подготовка металла, профилирование и формирование сердечника
Рулон стали устанавливают на разматыватель, после чего лист направляют на очистку и проверку поверхности. Профилегибочные ролики постепенно формируют продольные рёбра и кромочные замки. Геометрию настраивают с учётом требуемой ширины панели и способа стыковки. Сердечник подают цельными плитами или формируют непосредственно на линии. Перед соединением проверяют его толщину, плотность, состояние кромок и отсутствие разрывов.
Соединение слоёв, прессование и резка
Клей наносят на внутренние стороны облицовок либо на контактные поверхности сердечника — схема зависит от материала и оборудования. Затем слои собирают в заданной последовательности и подают под пресс. Давление прижимает облицовки к утеплителю, поддерживая равномерный контакт во время отверждения. После набора прочности непрерывное полотно разрезают на заданные длины. При резке контролируют прямолинейность торца и не допускают повреждения защитного покрытия.
Способы изготовления и параметры линии
Непрерывный процесс и стендовая сборка
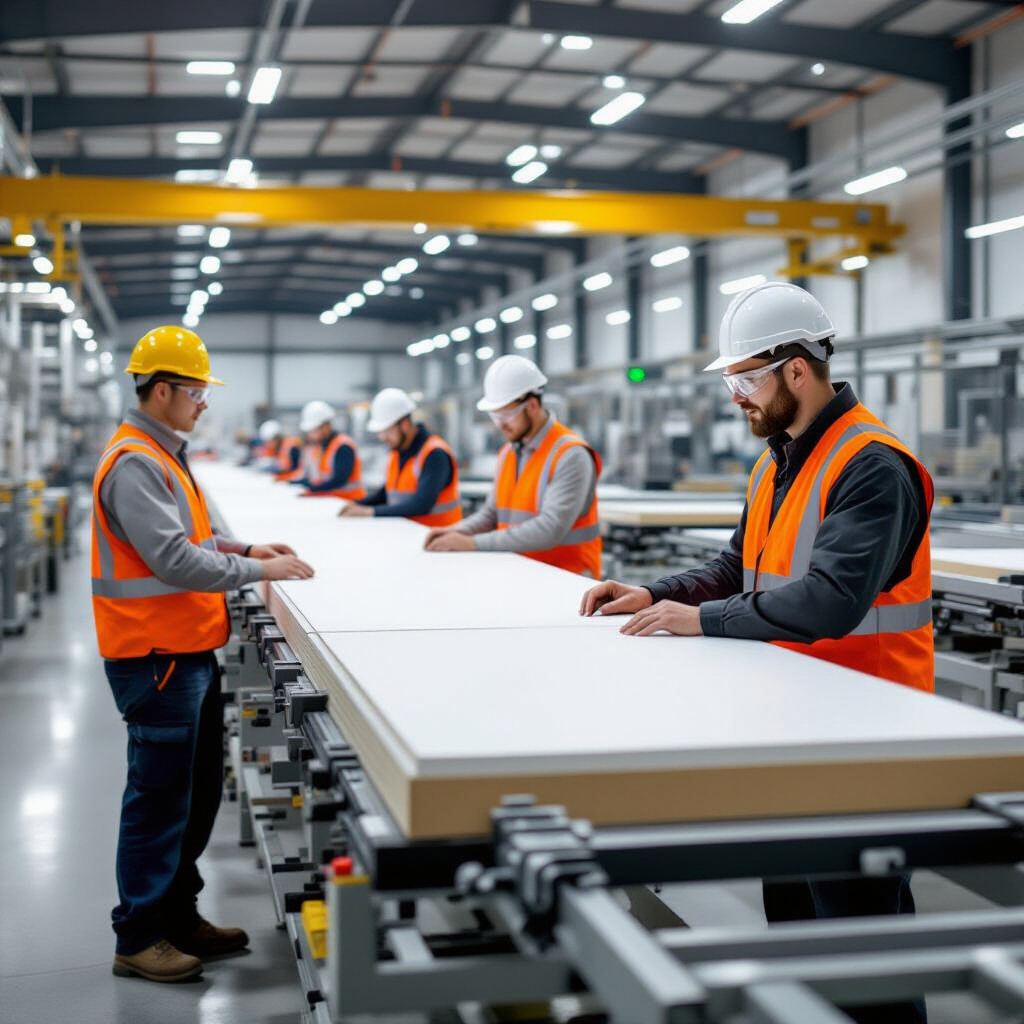
На непрерывной линии металл профилируется, слои соединяются и перемещаются через пресс без остановки между основными операциями. Такая схема подходит для повторяющихся типоразмеров и требует согласования скорости подачи, нанесения клея, прессования и резки. При стендовой сборке отдельные облицовки и плиты сердечника укладывают на рабочую поверхность, склеивают и выдерживают под прессом. Этот способ даёт возможность менять конфигурацию изделий, но производственный цикл каждой партии включает загрузку и выгрузку оснастки.
Влияние температуры, давления и скорости линии
Режимы задают с учётом инструкции к клею, типа утеплителя и толщины панели. Температура влияет на вязкость и скорость отверждения состава; давление — на площадь контакта слоёв. Недостаточное прижатие оставляет непроклеенные участки, а чрезмерное может смять сердечник или изменить толщину изделия. Если скорость линии слишком высока для выбранного времени отверждения, соединение не успевает набрать требуемую прочность. Поэтому изменение одного параметра требует проверки остальных.
Контроль качества и производственные дефекты
Проверка геометрии и прочности сцепления
Готовые панели измеряют по длине, ширине и толщине, проверяют плоскостность облицовок, прямоугольность торцов и совпадение замков. Допуски устанавливаются технической документацией на конкретное изделие. Сцепление оценивают на контрольных образцах: при испытании проверяют, отделяется ли облицовка от сердечника или разрушение происходит внутри утеплителя. Дополнительно осматривают покрытие и торцы, где заметны пустоты, сколы и смещения слоёв.
Причины расслоения, деформации и повреждения покрытия
Расслоение возникает при неравномерном нанесении клея, загрязнении поверхности, нарушении пропорций компонентов или недостаточном времени выдержки. Деформацию вызывают несогласованное давление, неправильная настройка роликов и неодинаковая толщина сердечника. Повреждения покрытия могут появиться при контакте с острым инструментом, перекосе листа или небрежном перемещении панели. Контроль параметров на каждом этапе помогает обнаружить причины до выпуска следующей партии.
Безопасность производственного процесса
Работа с металлом, клеями и теплоизоляционными материалами
При работе с рулонной сталью учитывают риск порезов, защемления и резкого разматывания. Оборудование оснащают ограждениями, а наладку выполняют при остановленных и заблокированных приводах. Компоненты клея требуют соблюдения паспорта безопасности, вентиляции и применения предусмотренных средств защиты кожи и дыхания. При резке минеральной ваты ограничивают распространение волокон и используют защиту глаз и органов дыхания. Рабочие зоны содержат раздельно от источников огня и регулярно очищают от обрезков и пыли.